复合材料技术:别被实验室的完美数据骗了,量产里藏着三道隐形门槛
上周在常州风电产业园跟产线的时候,碰到个做叶片工艺的老工程师,攥着一叠刚打印的力学测试报告皱眉头。实验室里压的标准样条,层间剪切强度刚好卡着设计上限走,拉到60米长的量产叶片上,从同一铺层位置取的试样,强度直接掉了27%。
没那么玄乎。很多在论文里写得很漂亮的材料配方,真到了规模化生产的场景里,最先掉链子的从来不是材料本身的理论性能,是那些写在实验条件备注里、没人当回事的细节参数。
树脂浸润的“毛细陷阱”从来不是理论值
不少做材料研究的人算树脂对碳纤维的浸润性,靠的是理想毛细管模型,代入纤维直径、孔隙率、树脂粘度几个参数,就能算出完美的浸润时间、预期孔隙率。这个模型在实验室做几厘米见方的薄样件时,确实准得离谱——铺三层单向布,树脂顺着纤维缝隙流过去,真空度拉满,孔隙率能压到0.3%以下,写进论文里是很漂亮的成果。
但只要铺层厚度超过12mm,这个模型的误差就会大到离谱。真空导入工艺下的无压浸润,是厚截面构件孔隙率失控的核心诱因。量产叶片的铺层是几十层碳纤维叠起来的,纤维束的随机排列会在厚截面里形成无数个不规则的流动死区,树脂没有外部压力加持,全靠真空吸力和重力往前渗,稍不注意就会把气泡封在纤维缝隙里。之前某航空院所的课题组测过30层单向碳纤维铺的厚板,120℃固化时,中心区域的树脂固化度比表面低18%——不是烘箱温度不均,是树脂流动时把固化反应放的热堵在了内部,局部提前凝胶,后面的树脂根本流不进去补孔隙。
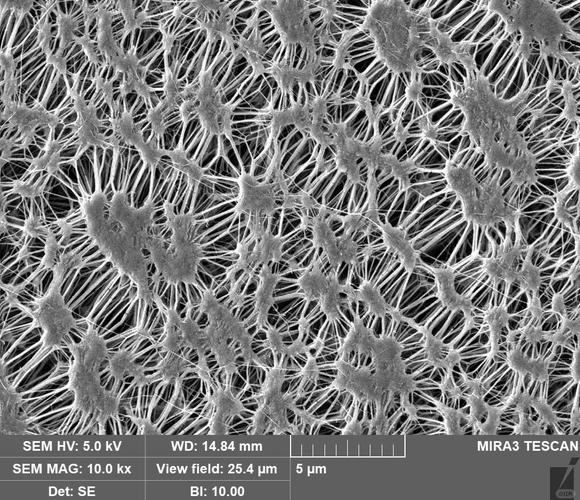 风电叶片铺层树脂浸润孔隙率检测实拍图
说真的,我见过太多团队把薄样件的测试结果当成材料的通用性能,转头就往厚壁结构件上用,最后测出来的孔隙率冲到4%以上,连最基础的力学合格线都摸不到。更尴尬的是,你根本没法简单靠延长浸润时间解决问题——等树脂把厚层的死区填满,前面的铺层已经开始初步凝胶,整个构件的内应力会大到脱模的时候直接开裂。
界面结合的“配方漂移”是怎么发生的
解决了浸润的问题,下一个坑往往藏在肉眼看不见的界面层。
很多人对界面改性的认知,还停留在“在碳纤维表面涂一层上浆剂就行”的阶段。实验室里配的上浆剂,都是用分析纯试剂小批量调的,搅拌半小时就上机涂覆,涂覆厚度靠精密涂布机控制,误差能压在0.2μm以内,测出来的界面结合强度稳定得像刻在标尺上。
一到量产就全变了。上浆剂是几吨规模配制的,原料换成工业级,不同批次的树脂原料分子量分布能差15%,涂辊用久了有磨损,涂覆厚度差能到1μm以上。薄的地方没形成连续的上浆膜,纤维和基体树脂就是简单的物理接触,稍微受点冲击就分层;厚的地方上浆剂自己聚成微团,反而成了界面的缺陷源。工业级原料的配方批次漂移,是量产阶段界面性能波动的最常见来源。
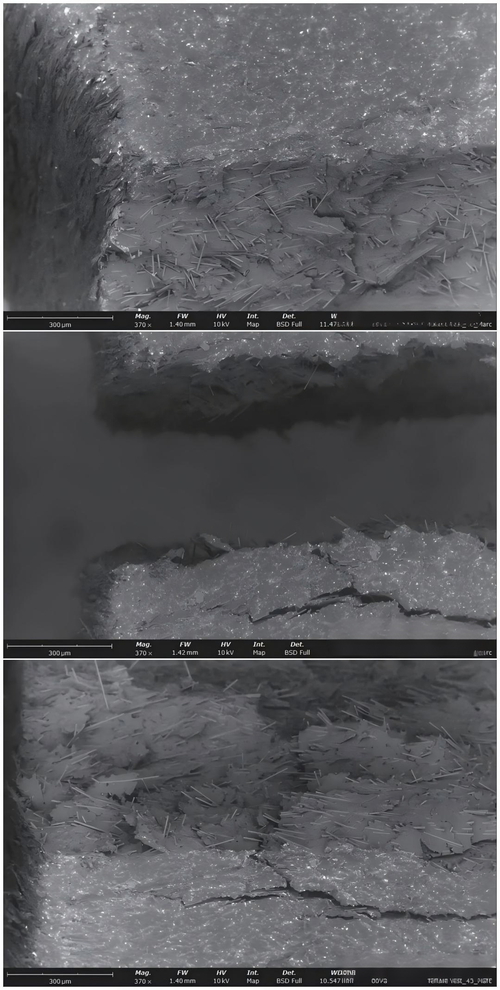 碳纤维复合材料界面断裂电镜扫描图
之前碰到个做高端运动器材的客户,一开始用进口的碳板做羽毛球拍,T头位置的冲击强度刚好达标,换了同牌号的国产碳板,拍子打三次就断在T头。拆开来在电镜下看,界面层是连续的,根本找不到明显的裂缝,最后排查了三个月才发现,是国产上浆剂里残留的丙酮溶剂没烘干净,高温固化的时候变成了几微米大的微气泡,夹在界面层里,受冲击的时候直接顺着气泡的位置裂开。更气人的是,这种缺陷根本没法靠常规的超声检测发现,因为气泡太小了,检测精度根本够不上。
服役环境的“时间尺度”从来不是加速实验能模拟的
就算把浸润、界面的问题都捋顺了,材料送到用户手里,还要面对时间的考验。
现在行业里测材料的耐候性能,大多是把样件放到恒温恒湿箱或者紫外老化箱里,恒定温度、恒定辐照强度放个几千小时,测出来强度保留率在90%以上,就敢拍胸脯说材料能在户外用20年。
太想当然了。实际的服役环境从来不是恒定参数的实验室场景。西北的光伏电站,白天板面晒到65℃,晚上降到零下5℃,昼夜温差超过60℃,还有带着沙尘的酸性雨水,有全年无休的紫外线辐照,有风机转动带来的循环交变载荷。多因素耦合的老化效应,是实验室单一变量加速测试完全覆盖不到的风险。之前有个做光伏边框的企业,一开始测的1000小时紫外老化,强度保留率92%,觉得稳了,比铝合金还轻的材料,价格还低,抢了好大一块市场。结果装到西北的电站才3年,边框表面就粉化了,用手一摸就掉碎屑,截面的树脂已经被紫外线降解得只剩纤维,一掰就断。
事后算过账,这种耦合环境下的老化速度,比实验室单一紫外测试的结果快了4倍都不止。不是企业不想做更贴近真实的测试,是一套模拟真实温变、湿度、紫外、载荷的耦合老化设备,一套测试周期就要半年,成本是普通老化测试的8倍,很多中小企业根本掏不起这个钱,还是抱着实验室的测试结果就敢往外卖。
上次跟那个风电叶片的老工程师聊到最后,他说现在大家都在说要把材料做得更轻、更强、成本更低,但真正卡在行业中间的,从来不是能不能在实验室里做出性能破纪录的样件,是你做出来的好东西,能不能在每一条产线、每一个批次、每一个不同的服役场景里,稳定地保持那个性能。
实验室里的完美数据,从来不算数。