可制造性设计:从图纸到产线的0.1毫米博弈
去年深秋在苏州工业园的SMT车间蹲了整三天,就为了追一个改了七版的电源模块——工程师在CAD里把焊盘挪了0.2毫米,良率直接从72%跳到94%。没人提什么高大上的概念,产线组长叼着烟靠在贴片机旁边说"这就叫别让图纸跟机器过不去"。
我当时蹲在贴片机旁边,看着机器头以每秒0.8米的速度扫过PCB板,突然就理解了之前总在行业分享里听到的那个核心逻辑:你在图上画的每一根线,最后都是机器要重复几万次的动作。
藏在公差链里的隐性成本
太多设计团队的成本账,算得只到打样那一步。
比如一款面向消费市场的智能音箱,结构工程师在建模时给中框的配合公差留了±0.05mm,功能验证阶段拿3D打印的样件试,严丝合缝,漂亮极了。等真的把图纸丢给CNC加工厂才发现,车间里批量生产的经济公差就是±0.1mm,再算上后续注塑按键的膨胀量、表面喷涂的厚度,整条约配合边的公差累积直接到了±0.3mm。最后装出来的机器,按键按下去卡滞,中框缝隙能塞进去一张A4纸,整批返工的成本,是当初设计阶段调整公差参数成本的47倍。
说真的,我见过最离谱的案例,某消费电子团队为了追求0.1毫米的超薄机身,把电池仓的侧壁设计成0.3毫米的薄壁,结果激光焊接的时候热变形直接把软包电池顶鼓,整批货在仓里压了三个月,最后当拆机配件卖,亏了快两千万。没人想到,CAD里随手拉的0.3毫米壁厚,会顺着供应链一路传导成真金白银的损失。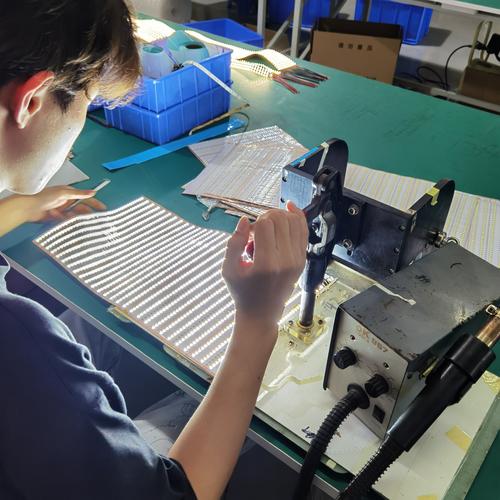 SMT车间焊盘公差校验作业现场
设计端的公差决策,本质是在给全链路的制造成本定锚。这个锚定得早,后续的加工、装配、测试环节都能顺着这个边界走;锚定得晚,后面每一个环节都要为前期的决策偏差买单。
不是给设计加枷锁,是给产线搭扶手
总有年轻设计师皱着眉说,这套流程就是在限制创意——你想做流线型的曲面,他说磨床做不出来;你想做间距0.3mm的高密度焊盘,他说贴片机抛料率太高;你想做内凹的卡扣结构,他说脱模的时候会直接断在模具里。
听起来确实像枷锁。
但去年在宁波的压铸车间见过的案例,彻底改了我这个想法。某新能源团队做一体化压铸的后底板,一开始为了提升结构强度,把内部加强筋的圆角设计成了R0.5mm,仿真软件里的应力分布漂亮得很,结果第一次试模的时候,铝液充型到筋位位置就流不动,整版铸件的气孔率超过12%,根本达不到结构件的力学要求。后来团队把圆角统一调到R3mm,同样的结构强度,充型速度直接提了40%,模具的磨损速率降了一半,寿命还翻了一倍。
你看,从来不是不让你做复杂的结构,是要找到机器能稳定复现的那个边界。
很多公司的误区,是把这个协同环节放在设计快收尾的时候才启动——评审会开在打样前一周,产线的人指着图骂,工程师拍桌子说功能验证都过了改不了,最后硬着头皮开模,废了三版才跑顺,光开模费就砸了一百多万。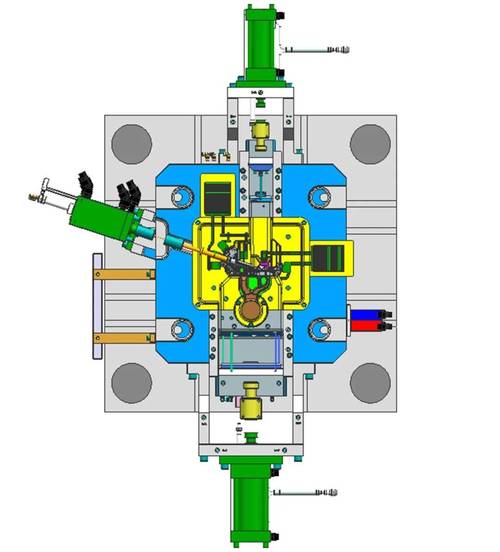 一体化压铸模具充型过程仿真截图
真正有效的设计制造协同,从来不是事后的挑错,而是从概念草图阶段就把加工设备的能力边界画进设计约束里。这不是给设计套上枷锁,是给那些天马行空的创意搭个能落到产线上的扶手——毕竟再漂亮的设计,没法批量稳定生产,就永远只是3D模型里的一个文件而已。
那些被忽略的应用边界
 那些被忽略的应用边界
我最烦的就是拿着一套通用规范到处套的人。
不是所有场景都要追求极致的制造友好。比如航天领域的零部件,为了给卫星减重0.1公斤,哪怕加工成本是普通零件的100倍,良率只有30%,也是值得的——毕竟每公斤的发射成本都是六位数起步。这时候如果硬套消费电子的制造逻辑,把复杂的薄壁结构改成"好加工"的厚壁件,最后重量超标,整个发射任务都要受影响。
之前碰到过一个做高端医疗设备的团队,为了让设备外壳的注塑效率更高,把原本的大圆弧过渡改成了直角棱边,结果过医疗器械洁净认证的时候才发现,直角位置的死角根本擦不到残留的消毒液,反复灭菌之后还是有菌落残留,折腾了半年才把结构改回去,错过了当年的招标窗口。
没有放之四海而皆准的制造最优解。很多公司把协同流程做成了走形式的填表:设计人员对着检查清单打勾,什么"圆角是否大于R1""焊盘间距是否大于0.5mm",根本不管自己手里的设备能力是多少。比如有些小厂的SMT设备是十年前的老型号,焊盘间距0.6mm都容易抛料,你硬卡0.5mm的通用标准,纯纯的形式主义。
前阵子在南京的行业展上碰到那个苏州车间的组长,他说现在他们跟研发组搭了个即时通讯群,工程师在CAD里改个结构,拍个照发群里,产线的师傅两分钟就回"这个角度磨床卡不进去""那个位置钻孔容易崩"。没有什么复杂的数字孪生系统,也没有什么昂贵的咨询团队做流程优化,就是把之前隔着一堵墙的两拨人,凑到一块儿说话而已。
0.1毫米的差距,在图纸上可能就是鼠标拖一下的距离,落到产线上,就是良率的波动、成本的涨跌、甚至项目的生死。
哪有什么玄学。
不过是别让做设计的人,忘了机器是怎么干活的而已。