绿色制造技术的工艺窗口悖论:减碳目标下的精度、能耗与成本再平衡
绿色制造技术在工程现场往往从一只喷嘴的流量调节开始。把切削液浓度从8%降到5%,COD排放立刻下降,报表好看。可磨削工序的砂轮堵塞率随之上升,修整频次增加,单件电耗反而抬高了。这个现象不是孤例,它指向一个被技术清单遮蔽的问题:局部排放削减不等于系统减碳。工艺窗口的移动会重新分配成本与能耗,绿色制造技术的有效性取决于约束条件的识别,而不是技术本身的先进程度。
切削液降浓度之后,砂轮为什么更费电
切削液承担冷却、润滑、清洗与防锈四项功能。降低浓度或改用植物油基替代液,润湿性变化首先影响磨屑沉降速度。过滤精度若未同步提高,细粒度磨屑在喷嘴处沉积,流量衰减导致冷却不足。砂轮表面孔隙被堵塞后,有效磨粒数下降,法向磨削力上升。修整间隔从每80件缩短到每50件,金刚石滚轮消耗增加,主轴功率曲线出现明显上翘。
这个链条有明确的边界条件。在铸铁粗磨中,低浓度水基液尚可维持;在高温合金拉削中,油基液的极压润滑不可替代,替代方案会使刀具寿命下降三成以上。技术选择不能脱离材料去除率与精度等级。某项替代方案在铝合金精加工中表现良好,换到钛合金型腔铣削就可能失效——切削液替代的工艺窗口由材料—刀具—机床刚度共同定义,不是配方单方面决定的。
 机械加工车间切削液集中过滤系统管路实拍图
单机省下来的电,被除尘风机吃掉了
高效电机、变频调速、轻量化夹具,单机节电数据通常很乐观。问题出在工艺链的耦合处。以干切或微量润滑替代湿切为例,切削液泵与过滤系统停运,省下约1.2 kW;但粉尘收集风机必须提高风量,主轴功率因散热条件恶化上升0.8 kW,车间空调负荷增加。三班制下,辅助设备能耗占比从18%升至27%。单机测试报告只统计主机,看不见风机。
能耗反弹的幅度与生产批量、材料去除率强相关。小批量多品种场景中,设备空载时间占比高,变频节能收益被频繁启停抵消;高去除率场景中,干切带来的刀具磨损加快,换刀时间与刀具成本上升。绿色制造技术的能耗账必须按工艺链边界核算,否则会出现“主机节能、辅机增耗”的错位。需求响应策略同样受制于工艺柔性——磨削工序不能像注塑机那样随意中断,负荷调节能力有限。
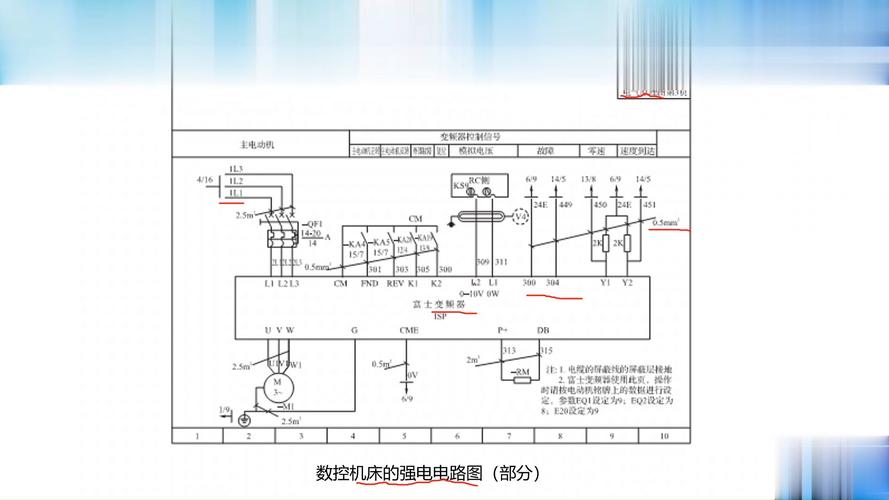 数控机床主轴功率与辅助风机能耗监测接线现场图
再生料的品位衰减不是线性问题
 再生料的品位衰减不是线性问题
切削屑回收、再生铝闭环、塑料分选,闭环制造听起来严密。实际工程中,杂质累积与混料风险使再生料品位呈非线性衰减。机加工屑表面附着切削液与氧化层,脱脂不彻底会在熔炼时形成气孔;不同牌号铝合金混料后,铁、硅元素超标,只能降级用于非结构件。再生料比例从10%提高到30%,抗拉强度波动区间扩大,疲劳寿命数据离散度上升。
技术路径存在,但经济性有门槛。涡电流分选加X射线荧光识别可以提升分选精度,设备投资与在线检测成本需要批量摊薄。航空航天用钛屑回收要求批次追溯与真空熔炼,闭环成本高于原生料。这里的技术选择不是“是否回收”,而是在什么品位阈值下回收。再生料的碳足迹优势只有在分选、运输、熔炼环节的能耗被完整计入后才成立,否则只是把排放转移到了上游。
碳足迹评价的边界决定了技术选择
 碳足迹评价的边界决定了技术选择
单件碳足迹评价常以“门到门”或“摇篮到大门”为边界。边界一换,排序就会翻转。某零件采用轻量化设计,材料用量减少,但增加了锻造工序与热处理能耗;按单件质量核算,减碳显著;按加工工时核算,未必。绿电采购可以降低电力碳排放因子,但电网时序匹配与储能配置会改变真实排放。碳抵消不能替代工艺改进,它只是账面上的平衡项。
评价方法需要与产品批量、精度要求、供应链位置绑定。大批量标准件适合连续工艺与余热回收;小批量定制件更适合模块化夹具与可重构产线。绿色制造技术的推广不能靠统一清单,而要靠约束条件分析。工艺窗口的移动会带来新的失效模式,比如低浓度切削液导致的微生物滋生、干切导致的粉尘爆炸风险、再生料导致的尺寸稳定性下降。这些风险在技术选型阶段往往被低估。
回到那只喷嘴。流量、浓度、过滤精度、砂轮修整策略,四个参数相互牵制。把任何一个参数单独优化,都可能把代价推给下一个环节。绿色制造技术的工程价值,在于识别这些牵制关系,并给出可验证的边界条件。否则,减碳报表上的数字越好看,车间的隐性成本越难控制。