刀尖之下的确定性:精密加工技术的边界与代价
公差不是纸上的数字
一张图纸标着±0.5 μm,车间里先问测点在哪、温度多少、装夹几次。这不是抬杠。精密加工技术进入亚微米尺度后,尺寸公差更像误差链上每一环的公开投票:机床几何误差、热变形、切削力让刀、刀具磨损、材料各向异性、装夹重复定位,谁波动,谁就把偏差复映到工件上。误差复映不是新话题,难在识别谁在主导。某批铝合金薄壁件超差,调切削参数几乎无效,后来发现主轴连续运行四小时后热伸长使刀尖位置漂移约8 μm——已经超出公差带一个数量级。此时再谈“提高加工精度”有点空。先问:温度场稳了吗?
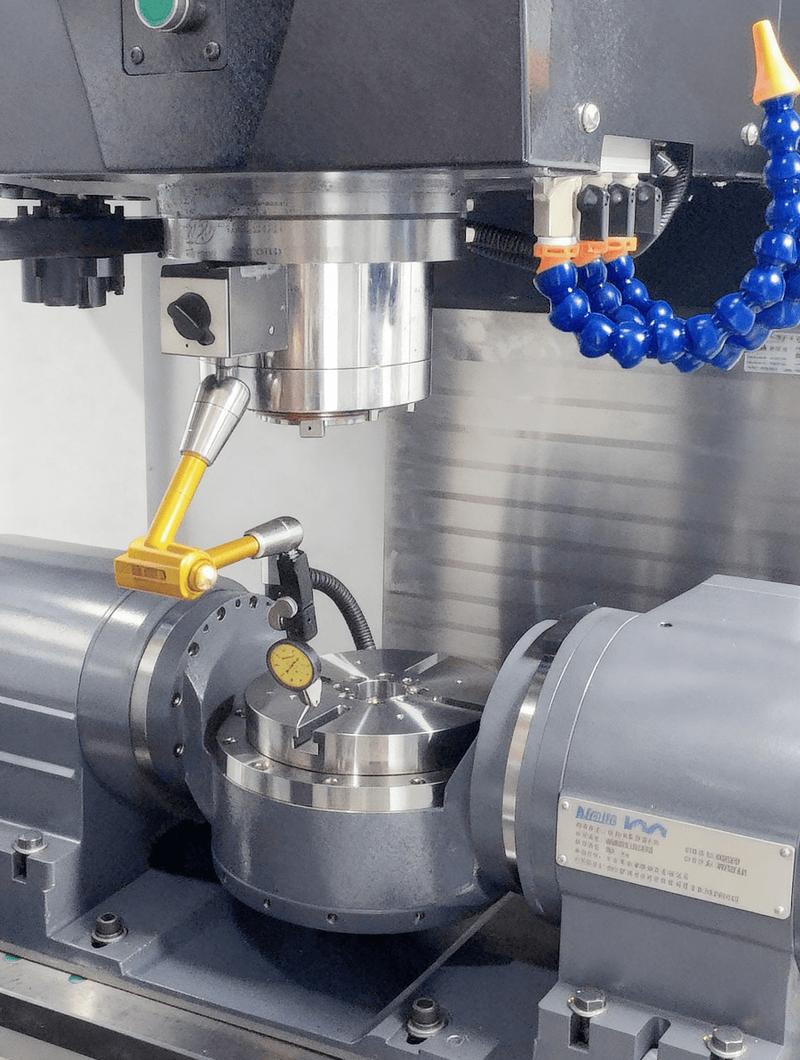 精密加工技术五轴机床主轴热变形激光测量现场图
说实话,很多现场讨论把“精度”当成机床说明书上的静态指标。可加工过程是动态的。刀尖与工件接触区只有几十微米宽,力、热、振动全挤在那里。材料去除的尺度越小,单位体积去除能对表面质量的影响反而越敏感。这不是玄学。切削刃钝圆半径、晶粒取向、夹杂物位置都会改变局部剪切行为。同一参数切两件,表面粗糙度可能差一截。想稳定,就得把工艺窗口当成区间来管理,而不是押一个固定参数组合。
热和振动,两个不听话的邻居
热误差常被低估。机床结构件温度每变化1 ℃,几百毫米长的丝杠或立柱就可能产生微米级伸长。冷却液能带走切屑区热量,却未必能把整机温度场拉平。主轴前后轴承发热、导轨摩擦、环境温度梯度、甚至车间门开合,都会改写刀尖与工件的相对位置。补偿可以介入,但模型得跟得上。固定补偿表对间歇工况往往失灵;全闭环热补偿又依赖温度传感器布点和辨识精度。条件一变,补偿量可能从“帮忙”变成“添乱”。
振动更直接。颤振一旦出现,表面留下规则振纹,刀具寿命骤降。可并非所有振动都能靠提高刚度解决。细长刀具、薄壁件、深腔加工中,工艺系统刚度天然不足,反而需要调整主轴转速、切深或使用阻尼刀柄,把切削能量推到稳定叶瓣内。这里没有通用解。有人把转速拉到某阶固有频率附近,表面质量突然变好——不是奇迹,是稳定性叶瓣图在起作用。问题是,叶瓣图会随刀具磨损和装夹状态漂移。你今天抄的参数,明天可能就翻车。
 精密加工技术薄壁件铣削颤振稳定性叶瓣图实验场景图
表面完整性:看不见的裂纹更麻烦
粗糙度仪给一个Ra值,很多人就以为表面过关了。精密加工技术里,表面完整性至少还包括残余应力、白层、微裂纹、亚表面损伤和加工硬化。磨削参数不当,表面看着光亮,亚表面却可能产生拉伸残余应力或微裂纹。抛光能把Ra压下去,也可能把磨屑或抛光介质嵌入表层,甚至引入新的应力状态。光学元件和轴承滚道对此尤其敏感。一个反例很常见:某批硬质合金零件磨削后Ra达标,超声检测却发现近表面微裂纹,疲劳试验寿命离散得厉害。后来复查,砂轮修整间隔太长、冷却不充分,局部烧伤已经发生。Ra没报警,不等于表面没事。
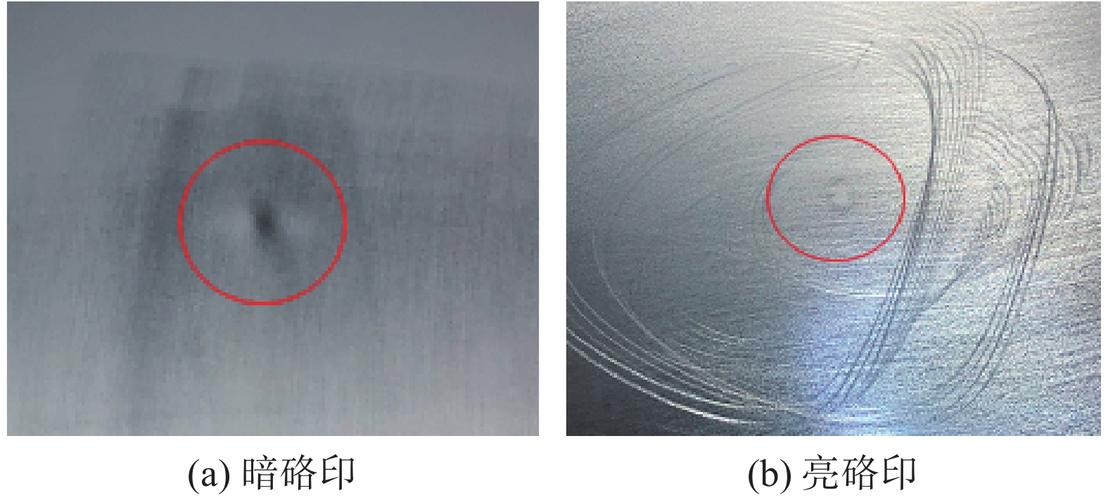 精密加工技术磨削表面亚表面损伤截面显微组织图
所以检测策略要分层。几何量测、粗糙度、残余应力、金相截面、无损检测,各自回答不同问题。拿一种检测替代全部,风险很高。在线测量能抓尺寸漂移,却未必看得见亚表面损伤;离线金相能看截面,又破坏零件。工艺开发阶段就得明确:这个零件失效模式是什么?疲劳、磨损、腐蚀,还是光学散射?不同失效模式对应的表面完整性指标不一样。别把“Ra越小越好”当成铁律。有时候适度粗糙度反而利于储油或涂层结合。
工艺窗口与闭环,别把补偿当万能药
 工艺窗口与闭环,别把补偿当万能药
闭环补偿听起来很美:测到偏差,实时修正。实际落地要过几道坎。传感器漂移、测量延迟、机床响应滞后、模型泛化能力,都会吃掉补偿精度。比如在机测量受切削液和切屑干扰,测头触发时的接触力也可能让薄壁件变形。补偿模型在实验室标定得好,换一批毛坯、换一把刀具,残差就上来了。更麻烦的是,补偿只能修正可测且可重复的误差。随机性强的误差,靠控制策略硬压,成本会迅速上升。工程上更常见的是“分段控制”:粗加工留余量,半精加工释放应力,精加工前稳定温度场,收口时用少量补偿。不是一招制敌,是把误差链拆开处理。
应用边界也得说清楚。精密加工技术适合高附加值、批量相对稳定、几何特征可定义的任务;单件极限尺寸试制可以靠反复修配,但复制性差。难加工材料、复合材料、增材制造毛坯,内部缺陷和材料不均匀性会把工艺窗口切得很窄。此时加工参数不是唯一变量,上游毛坯质量、热处理状态、装夹方案都在投票。有人问,能不能靠更高精度机床一步解决?多数时候不能。机床精度是必要条件,不是充分条件。测量链溯源、刀具管理、环境控制、工艺知识沉淀,缺一环都可能让零件在验收时翻车。
说回那个±0.5 μm的图纸。真正决定零件能不能稳定落地的,往往不是标称精度数字很漂亮的设备,而是对误差来源的诚实识别和对工艺窗口的持续校准。温度场控住了吗?测量链溯源了吗?表面完整性指标和失效模式对上了吗?这些问题没有漂亮口号,却比参数表更接近制造现场。